
 供应信息


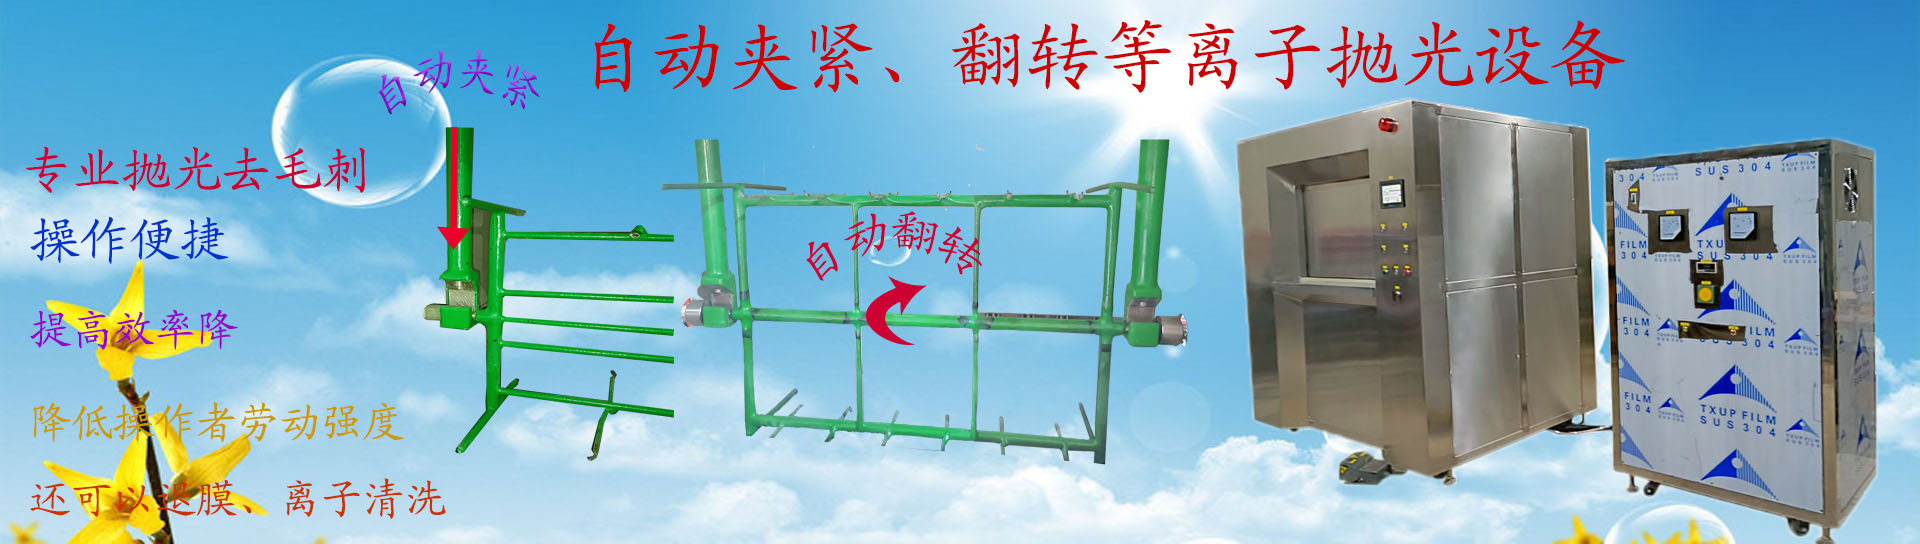
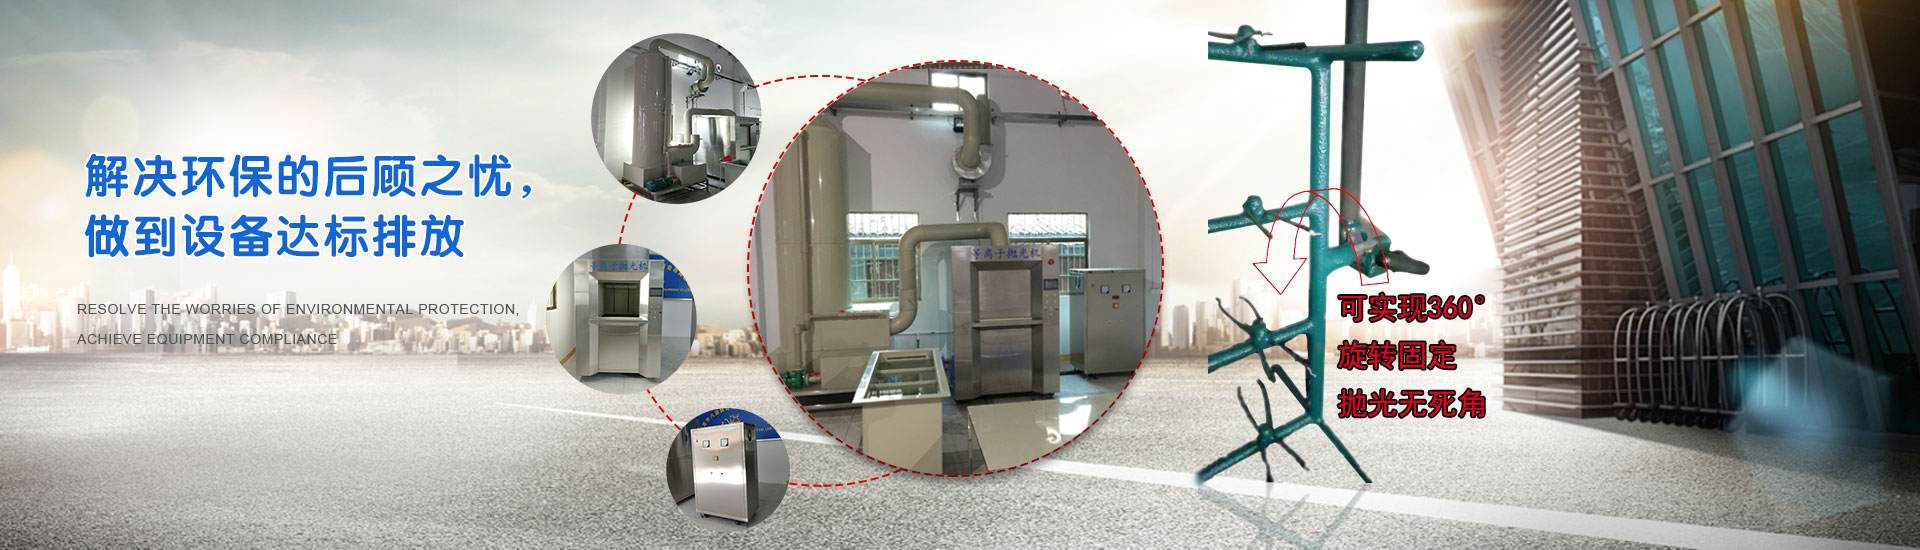
等离子去毛刺机是一种的金属边缘处理设备,专门用于解决金属工件在加工过程中产生的边缘毛刺问题。它利用等离子体的高温和高能特性对工件的表面进行熔融和气化处理,从而快速去除锋利的、不规则的或附着的细小颗粒状物质——即“毛刺”。
相较于传统的机械切割工具(如砂纸)、刀具或使用化学试剂的方法而言,等离子清洗/抛光机的优势在于其性和对环境的友好程度:不仅能在短时间内完成大面积的去毛刺作业;同时不会产生废水废气及其他污染物排放的问题,符合现代工业的绿色生产要求。此外,等离子体技术还可以实现对复杂形状零件的覆盖和处理能力;而且不会对材料本身造成额外的损伤或者变形现象的发生,保持了产品的高精度及一致性水平高,无耗材使用成本更低廉经济环保等特点显著提高了生产效率并降低了生产成本投入以及人工维护工作量等方面都有着极大提升和优化作用效果极为明显突出令人瞩目值得广泛应用推广普及开来!在实际应用中已经得到了众多企业用户的青睐认可与好评反馈!因此选择一款合适的可靠的等离子抛光/去毛机对于提高产品质量和生产效率都具有重要意义和作用价值所在之处不容忽视!


等离子去毛刺机的原理主要基于等离子的高温效应和化学反应。以下是关于其工作原理的详细解释:
该设备利用直喷型等离子体的高温特性,对工件上的锋利毛刺进行熔融处理。在这一过程中中,原本锋利的边缘会被转化成柔和的形态;同时产生的高能电子、自由基和其他活性粒子会迅速与这些熔融状态的物质发生反应或结合作用。终的反应产物为无二次污染的CO2和水蒸气(H2O),它们由离子头喷出高热气体时蒸发掉或被带走,从而完成整个去除过程。此外,高能粒子和活性物质的存在对工件的表面起到了活化效果,为后续粘接或者涂覆工艺提供了便利条件。整个过程无需添加任何化学剂且没有耗材消耗是一种环保的“洁净”处理方式。并且对产品采取非接触式操作避免了变形问题确保了产品的一致性高质量输出只需接通电源和气源即可实现产线化连续生产极大地提高了工作效率并节省了人工成本。
总的来说,通过这一系列物理和化学的综合作用实现了的金属件表面处理目标满足了现代工业制造中对精密零部件的高质量要求

好的,针对不锈钢、铝合金和钛合金在等离子抛光(电浆抛光)时的工艺参数设定,需要考虑它们各自的物理化学特性(如导电性、氧化膜特性、化学活性、熔点等)。以下是关键参数的设定原则和差异:
1.电解液配方与浓度:
*不锈钢(如304,316):通常使用基于硫酸(H₂SO₄)和磷酸(H₃PO₄)的混合电解液,有时添加甘油、乙二醇等有机添加剂以改善表面效果和抑制过度腐蚀。浓度相对较高(例如60-85%体积浓度)。配方需要提供足够的氧化能力和适度的钝化能力。
*铝合金(如6061,7075):禁忌使用强氧化性酸(如)!必须使用弱酸性或接近中性的电解液,通常基于磷酸盐(如磷酸钠、磷酸三钠)、硼酸盐、柠檬酸盐等,并添加络合剂和缓蚀剂。浓度通常较低(例如5-30%),pH值需严格控制(常在5-8范围)。目的是在微弱溶解氧化铝的同时形成保护性转化膜,防止点蚀和过腐蚀。
*钛合金(如Ti6Al4V):需要特殊的、通常基于氟化物(如NH₄F)或含氟络合酸(如六氟钛酸H₂TiF₆)的电解液。氟离子能有效溶解钛的致密氧化膜(TiO₂)。浓度需要控制,过高会导致过度腐蚀和粗糙化,过低则效果不佳。常与磷酸、硫酸或有机酸复配。危险性高,需严格防护。
2.工作电压:
*不锈钢:电压范围相对较宽,通常在250V-450V之间。具体取决于材质、表面状态(如原始粗糙度)和所需效果(镜面或哑光)。电压越高,去除速率越快,但过高的电压可能导致边缘过烧或点蚀。
*铝合金:电压要求。通常在150V-250V范围。过高的电压极易引发严重的点蚀、烧焦甚至熔融,因为铝的氧化膜薄且局部击穿后基体腐蚀快、熔点较低。起始电压宜低,逐步微调。
*钛合金:电压范围介于不锈钢和铝合金之间,通常在200V-350V。需要足够电压击穿其极稳定的氧化膜,但过高电压也会导致表面粗糙或氢脆风险增加。起始电压建议从中低值开始。
3.处理时间:
*不锈钢:时间范围较宽,从几十秒到几分钟(如1-8分钟)不等,取决于原始粗糙度、电压和所需光洁度。较厚的氧化层或粗糙表面需要更长时间。
*铝合金:时间要求。通常只需几十秒(如20-90秒)。因其表面反应快且易过腐蚀,必须控制时间。时间过长极易导致失光、发雾、点蚀甚至尺寸超差。
*钛合金:处理时间通常介于不锈钢和铝合金之间(如1-4分钟)。需要足够时间溶解氧化层并实现均匀抛光,但过长也会导致表面过度活化或潜在氢吸收。
4.电解液温度:
*不锈钢:温度范围通常在60°C-80°C。较高温度提高离子活性和反应速率,但过高(>85°C)可能加速电解液分解和挥发,影响稳定性。
*铝合金:温度要求。范围通常在30°C-50°C。高温会显著加速铝的腐蚀反应,增加过腐蚀和点蚀风险,必须严格控制。
*钛合金:温度范围通常在40°C-65°C。需要一定温度促进氟化物对氧化钛的溶解,但过高温度也会加剧氟离子的侵蚀性和潜在氢问题。
5.其他参数:
*电流密度:是电压和溶液电导率的函数。需监控以确保在合理范围(如0.5-5A/dm²),过高电流密度通常伴随过高的电压或温度,预示风险。
*极间距:影响电场强度和电流分布,通常在10-30cm范围,需根据设备、工件形状优化。
*搅拌/流动:对所有材质都重要,确保电解液成分和温度均匀,带走气泡和反应产物,防止局部过热或浓度不均导致缺陷。铝合金和钛合金尤其敏感。
总结:
*不锈钢:耐受性相对较好,可使用较高电压、温度和浓度,时间范围宽。是控制氧化与钝化的平衡。
*铝合金:敏感。必须使用弱酸/中性液,严格控制低电压、低温和短时间,防止过腐蚀和点蚀是首要任务。
*钛合金:工艺复杂且危险。依赖含氟特殊电解液溶解氧化膜,电压、温度、时间需适中控制,并高度关注氢脆风险和溶液毒性。
实际应用时,必须进行严格的工艺试验(DOE),针对具体牌号、形状和初始状态的工件,在小样上优化参数组合。参数之间(如电压、时间、温度)存在交互影响,需系统调整。

您好,欢迎莅临八溢,欢迎咨询...
 触屏版二维码 |